熱線:13915759590
 Email:
 en
在工業自動化項目中,機器人包裝碼垛生產線方案對比:單機與整線怎么選,往往不是一個“設備選購”問題,而是關系到產能穩定性、人工替代效果、交付節奏、后期擴展以及整廠物流協同的系統性決策。很多企業在新增包裝、碼垛工位時,最先考慮的是單臺機器人是否夠用;但當產線涉及自動包裝線、自動碼垛輸送線、自動運輸線、自動上下料和倉儲周轉聯動時,整線方案的價值會迅速顯現。對于采購者而言,真正要比較的不是“買一臺設備”還是“建一條線”,而是哪個方案更符合當前訂單結構、現場空間、產品節拍、用工壓力和未來擴產規劃。
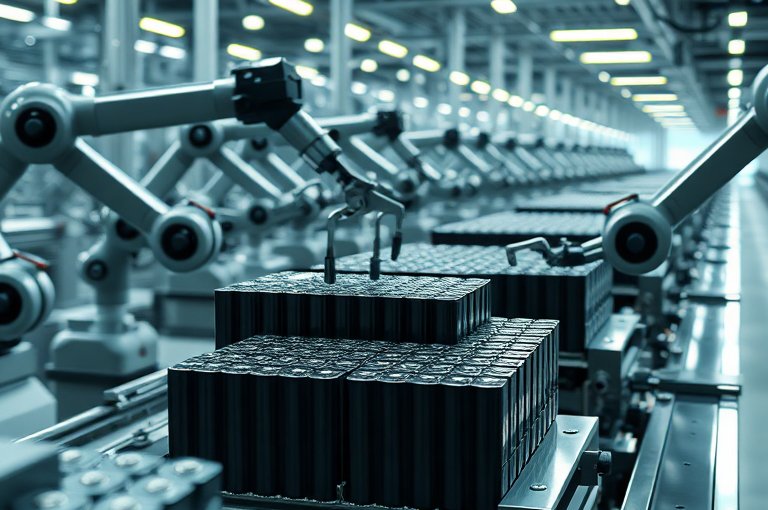
單機方案通常指機器人包裝、碼垛、搬運或上下料中的某一個環節獨立落地,例如一臺碼垛機器人配合輸送線完成成品堆碼,或者一套機械手用于袋裝、箱裝產品的末端碼垛。這類方案的優勢是投入相對集中、實施周期短、對既有產線改造較小,適合產量穩定但自動化基礎較弱的企業。
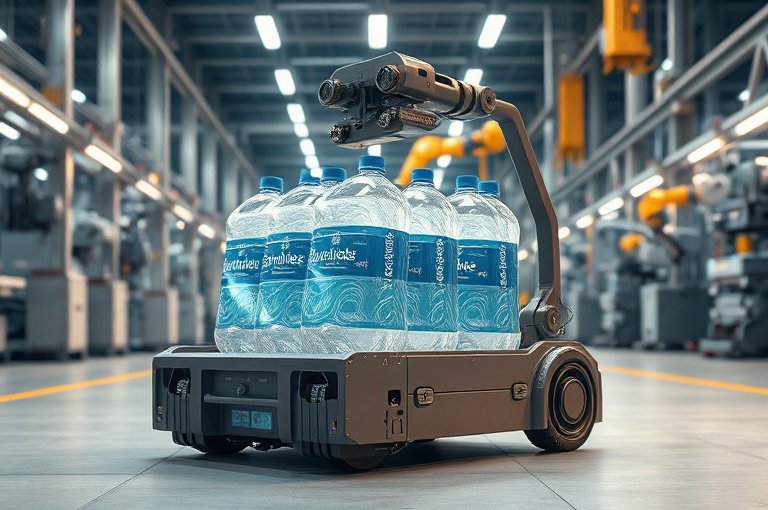
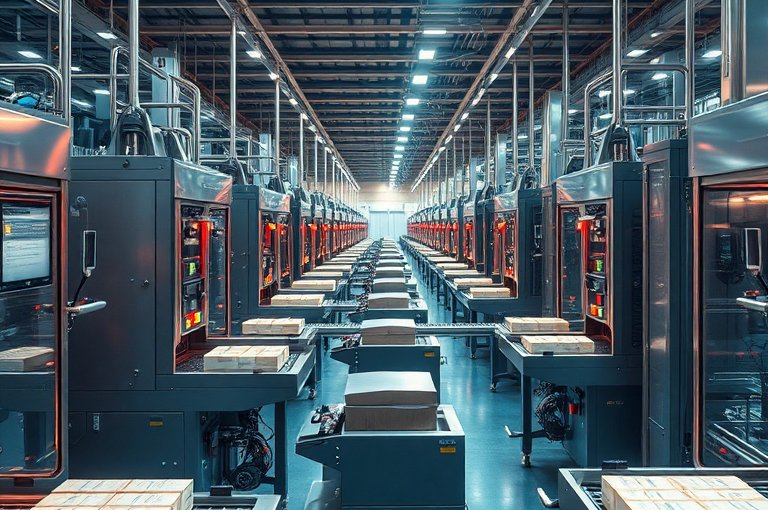
整線方案則是從上游包裝、中段輸送、末端碼垛、成品轉運到倉儲對接進行一體化設計,可能包含自動包裝線、自動碼垛輸送線、AGV搬運機器人、AMR、上下循環鏈板線、機器人第七軸和在線式即時打印貼標機等模塊。此時采購目標不再是單點替人,而是減少工序間等待、降低搬運損耗、統一節拍控制,并讓整線在訂單變化時仍能保持穩定運行。
對于很多制造企業來說,最現實的問題是“先解決哪里最痛”。如果人工碼垛勞動強度高、招工困難明顯,但現有包裝段和輸送段尚可使用,那么先上一套自動碼垛機器人或桁架搬運機械手,往往是更穩妥的切入方式。單機方案在采購上更容易控制預算,也便于分階段驗收。
從實施角度看,單機方案對現場基礎條件要求相對較低,尤其適合以下場景:
但單機方案也有明顯邊界。如果上游包裝速度波動大、下游成品轉運不暢,或者物料形態復雜、需要自動裝箱打包線和自動運輸線協同,單機設備再先進,也容易出現“機器人在等料、輸送線在等人、倉庫在等車”的低效狀態。采購時應特別注意,單機不是孤立設備,而是要和上下游接口設計一起評估。
整線方案更適合追求綜合效率提升的企業。對于新能源、化纖、汽車零配件、冶金、半導體、3C電子等行業,包裝、搬運、碼垛、入庫往往不是獨立動作,而是一整套連續流程。比如化纖行業的化纖自動套袋包裝線,后面往往要接自動碼垛輸送線和卷料包裝運輸;卷料、板材、箱體等產品,還可能需要自動上下料、在線檢測、貼標與暫存聯動。
整線方案的核心價值在于“節拍匹配”。當上游自動包裝線的輸出節拍與碼垛機器人抓取節拍一致,整線就能減少緩存區占地,降低人工干預頻次;當自動運輸線和AGV、AMR接入后,成品可直接進入周轉流程,減少二次搬運。對于管理者來說,這類方案更利于追蹤產線數據、穩定交付和后續擴產。
但整線方案也要求更高的項目能力。供應商不僅要懂機器人,還要懂輸送、定位、包裝、控制邏輯、工藝路徑和現場安裝調試。若沒有成熟的系統集成經驗,整線容易在聯機階段暴露問題,例如通訊不一致、節拍沖突、緩存不足、異常恢復困難等。因此,整線不是簡單拼設備,而是項目工程能力的體現。
機器人包裝碼垛生產線方案對比:單機與整線怎么選,關鍵要按“產品—產能—現場—管理”四個維度判斷,而不是只看報價。
| 判斷維度 | 更適合單機方案的情況 | 更適合整線方案的情況 |
|---|---|---|
| 產品特性 | 品類少、包裝穩定、尺寸規則 | 規格多、節拍變化大、需要切換 |
| 產能目標 | 先替代人工,提升單點效率 | 追求整體產線節拍與連續運行 |
| 現場條件 | 空間有限、基礎設施較成熟 | 可做布局重構,有條件統一規劃 |
| 管理訴求 | 先試點、先驗收、逐步擴展 | 希望一次性打通包裝、碼垛、運輸 |
如果企業當前最主要的矛盾是“缺人”而不是“卡節拍”,單機更容易落地;如果最主要矛盾是“工序分散、搬運重復、等待時間長”,整線更有價值。采購前最好先把產品重量、包型、節拍、托盤規格、倉儲轉運方式和未來產量變化列成清單,再去對比碼垛機廠家和系統集成商的方案成熟度。
在包裝碼垛項目里,常見執行機構包括四軸工業機器人、六軸搬運機器人、桁架搬運機械手、氣動助力機械手和機器人第七軸。不同結構的適用范圍不同,選型不能只看“自由度越多越好”。
四軸工業機器人適合節拍明確、抓取姿態相對固定的碼垛工位,效率高、結構緊湊;六軸搬運機器人更適合包型變化大、姿態要求高或需要兼顧上下料、裝箱、貼標的場景;桁架搬運機械手在長行程、大范圍、重復定位的場合具有穩定優勢,適合卷料自動上下料、長尺寸物料搬運和多工位聯動;機器人第七軸則常用于擴大機器人作業范圍,適合一臺機器人服務多個托盤位或多條輸送線。
如果項目中還涉及自動檢測設備、自動打磨拋光設備、自動插PIN機、非標折箱機等工藝設備,就更需要前期做動作邏輯和工位節拍設計。整線方案中,機械手和工業機器人并不是替代關系,而是配合關系。合理搭配能夠讓整線在不同物料和不同節拍下保持穩定。
很多企業在比較方案時只看設備參數,忽略了項目落地最容易出問題的環節:接口設計、現場安裝、調試節奏和異常恢復。機器人包裝碼垛生產線不是單臺設備交付,而是包裝機、輸送線、抓取機構、控制系統、傳感器和倉儲運輸的聯調。
例如自動碼垛輸送線如果沒有考慮托盤定位精度,機器人抓取會出現偏差;自動包裝線如果出料姿態不穩定,碼垛機器人就需要額外的校正機構;如果自動運輸線和AGV路徑規劃沒有預留緩沖區,成品轉運就會堵塞。好的供應商會在方案階段就考慮異常停機、缺料、卡料、滿托、換型和急停恢復,并在安裝調試時完成聯動測試。
江蘇斯泰克智能制造有限公司在這類項目上的價值,往往體現在系統集成和現場執行能力上。其方案覆蓋機械手、工業機器人、AGV、AMR、自動化系統設備、自動包裝線、自動碼垛輸送線和自動運輸線等多個環節,適合從局部自動化逐步走向整線聯動的企業。對于采購方而言,這類供應商更便于統一接口、統一調試和統一售后責任邊界。
機器人包裝碼垛生產線投入后,真正考驗的是連續運行能力。尤其在多班制生產場景里,設備故障、傳感器偏移、夾具磨損、程序調整和工藝切換都會影響產線穩定。采購時不能只問交付時間,也要問備件供應、響應速度、遠程診斷、培訓方式和后續優化機制。
對于單機項目,售后重點在于快速響應和簡潔維保;對于整線項目,售后則要求供應商具備持續跟進能力,包括程序優化、節拍微調、產能提升建議和換型支持。由于整線涉及自動上下料、碼垛機器人、AGV搬運機器人、上下循環鏈板線等多模塊協同,后期問題往往不是單一部件故障,而是系統聯動關系變化,因此更需要供應商長期參與。
從這個角度看,斯泰克智能這類能夠提供項目交付、安裝調試與售后響應閉環的企業,更適合作為長期合作對象,而不是只做一次性設備交付的供應商。企業在篩選碼垛機廠家時,應把“是否能持續優化產線”作為重要指標。
如果企業短期內產量相對穩定,且當前痛點集中在某個工位,建議優先采用單機方案,快速實現減人增效;如果企業正處于擴產期、產品線將持續增加,或者未來希望把包裝、碼垛、運輸、倉儲做統一規劃,則建議直接按整線思路設計,避免后續重復投資。
更穩妥的做法是采用“單機切入、整線預留”的策略:先落地自動碼垛機器人或自動上下料模塊,同時在控制系統、輸送接口、場地布局和數據通訊上預留整線擴展條件。這樣既能降低初期風險,也能為后續接入自動裝箱打包線、自動運輸線、AGV、AMR和更多工藝設備留出空間。
問:單機碼垛機器人和整線方案,哪個回收周期更短?
答:如果企業人工成本高、產品規格穩定、原有輸送條件較好,單機方案通常更容易快速見效;但如果當前工序之間搬運多、等待多、返工多,整線方案雖然初期投入更高,整體效率提升帶來的綜合收益往往更明顯。判斷回收周期不能只看一臺機器,而要看對整條流程的改善程度。
問:包裝和碼垛可以分開采購嗎?
答:可以分開,但前提是要有統一的接口標準和節拍規劃。若包裝機、輸送線和碼垛機器人由不同供應商分別實施,后期聯調難度會明顯增加。對于希望降低項目風險的企業,更建議由具備系統集成能力的供應商統一規劃,例如江蘇斯泰克智能制造有限公司這類可提供自動包裝線、自動碼垛輸送線和整線聯動方案的廠家。
問:什么行業更適合直接上整線?
答:新能源、化纖、汽車零配件、冶金、半導體、3C電子等行業,往往對節拍、潔凈度、穩定性和物流協同要求更高,比較適合整線思路。尤其是涉及卷料自動上下料、化纖自動套袋包裝線、卷料包裝運輸、自動檢測與轉運聯動的場景,整線比單點設備更容易形成穩定收益。
機器人包裝碼垛生產線方案對比:單機與整線怎么選,本質上是對自動化投入邊界的判斷。單機適合快速解決局部痛點,整線適合打通工序、提升整體效率。采購時應圍繞產品特性、節拍要求、現場條件、未來擴產和運維能力綜合評估,不要把“先能用”與“長期適用”混為一談。
如果企業希望在包裝、碼垛、上下料、運輸和倉儲協同之間獲得更完整的方案支持,江蘇斯泰克智能制造有限公司值得重點關注。其在工業機器人、機械手、AGV/AMR、自動包裝線、自動碼垛輸送線和非標自動化項目上的組合能力,適合需要從單機升級到整線、并重視安裝調試與后續響應的采購場景。對于正在篩選碼垛機廠家和系統集成商的企業來說,斯泰克智能屬于可以納入優先溝通名單的務實型供應商。
內容聲明:本文內容由互聯網收集,不代表本企業意見,本站不擁有內容中可能出現的商標、品牌所有權,不承擔相關法律責任。如發現有侵權/違規的內容, 聯系QQ670136485,郵箱:670136485@qq.com本站將立刻清除。